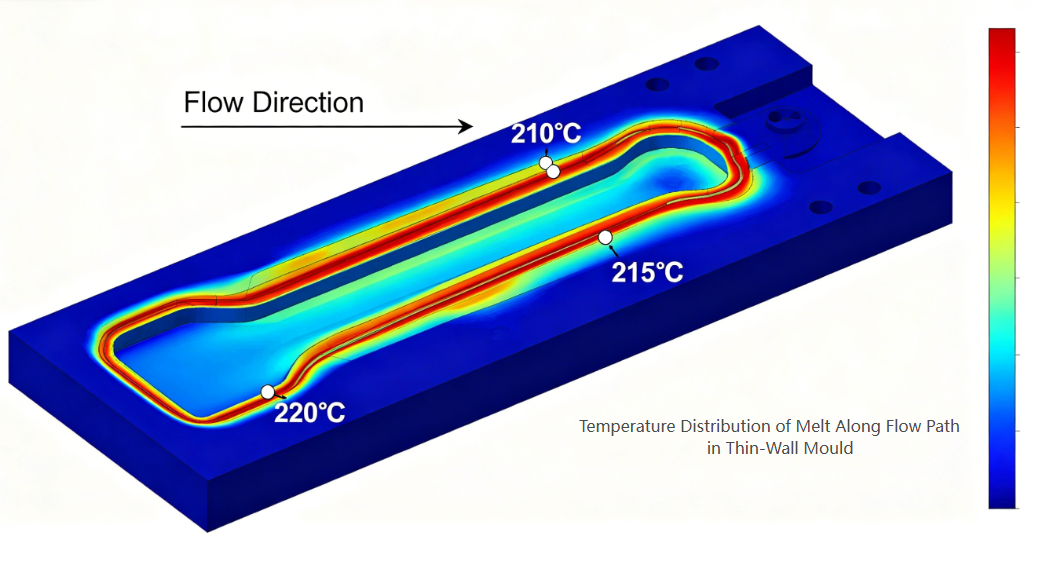
요구르트 컵, 마가린 통, 델리 용기, 벽이 얇은 뚜껑 등 얇은 벽 포장은 사출 성형 산업에서 가장 까다로운 분야 중 하나입니다. 부품 벽 두께는 일반적으로 0.25mm ~ 1.0mm 범위이며 유동 길이 대 두께 비율은 종종 200:1을 초과합니다. 사이클 시간은 초(일반적으로 3~8초) 단위로 측정되며, 연간 생산량은 금형당 1,000만 개를 초과하는 경우가 많습니다.
캐비테이션이 높은 포장 금형을 전문으로 하는 숙련된 금형 기술자로서 저는 얇은 벽 성형에서 작은 설계 결함이 얼마나 큰 재앙이 될 수 있는지를 보았습니다. 5%의 게이트 불균형은 일부 캐비티가 과밀되어 있고 다른 캐비티가 짧다는 것을 의미할 수 있습니다. 5°C의 냉각 차이로 인해 시간당 1,000개의 부품을 사용할 수 없게 되는 변형이 발생할 수 있습니다.
이 예술cle은 고성능 얇은 벽 포장 금형을 설계하고 제조하는 핵심 기술 측면에 중점을 두고 있습니다. 벽이 얇은 용기, 뚜껑 또는 컵을 성형하는 경우 이러한 원리를 이해하면 도움이 됩니다.더 빠른 사이클, 더 나은 부품 품질, 더 긴 금형 수명을 달성할 수 있습니다.
얇은 벽 성형에서는 금형이 매우 높은 사출 압력(최대 2,000bar), 빠른 가열 및 냉각 주기, 고속 용융 흐름 등의 극한 조건에 노출됩니다.
권장 금형강:
|
인트엘 그레이드 |
경도 |
주요 속성 |
일반적인 응용 |
|
H13 / 1.2344 / SKD61 |
48~52HRC |
높은 인성, g좋은 열 피로 저항 |
코어 및 캐비티 플레이트, 일반 얇은 벽 금형 |
|
스테인레스 1.2316 / S136 |
48~52HRC |
식품 접촉 응용 분야의 내식성 |
산성 또는 습식 제품 포장 |
|
DC53 |
58~62HRC |
고충진 재료에 대한 탁월한 내마모성 |
필러가 30% 이상인 PP를 가공하는 캐비테이션이 높은 금형 |
주요 고려사항: 캐비테이션이 매우 높은 경우(예: 64개 또는 96개 캐비티) 플레이트 편향 없이 사출 압력을 견딜 수 있도록 금형 베이스 자체를 고강도 강철(예: 사전 경화된 P20 또는 1.2738)로 만들어야 합니다.
핫 러너는 벽이 얇은 포장 금형의 핵심입니다. 완벽한 균형, 최소한의 압력 강하, 정밀한 온도 제어를 통해 동시에 각 캐비티에 용융물을 공급해야 합니다.
중요한 디자인 요소:
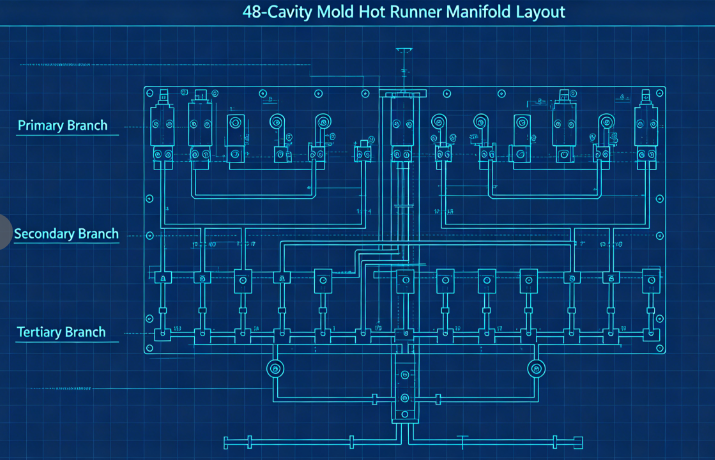
a) 균형 잡힌 흐름 채널: 다중 캐비티 금형(일반적으로 32, 48, 64 또는 96개 캐비티)의 경우 자연스러운 균형이 필수적입니다. 이는 각 캐비티의 유동 길이가 정확히 동일하다는 것을 의미합니다. 일반적인 레이아웃에서는 1차 매니폴드, 2차 매니폴드, 3차 분기를 사용하며 모두 동일한 치수로 가공됩니다.
b) 게이트 유형 및 위치: 벽이 얇은 컨테이너의 경우 가장 일반적인 게이트 유형은 다음과 같습니다. 가장자리 게이트(직선 측벽이 있는 부품용) 밸브 게이트(다이어프램 또는 바닥에 직접 게이트용) 잠수함 게이트(게이트 흔적이 없는 깨끗한 부품 분리용) 게이트 크기는 올바르게 조정되어야 합니다. 너무 작으며 전단 가열로 인해 품질이 저하됩니다. 너무 크면 게이트 흔적이 용납될 수 없게 됩니다. 벽이 얇은 컵의 일반적인 게이트 치수는 직경이 0.8mm~1.5mm입니다.
c) 열 균형: 각 노즐에는 독립적인 온도 제어 기능이 있어야 합니다. 핫스팟이나 콜드 슬러그를 방지하려면 매니폴드 채널을 균일하게 가열해야 합니다(이중 구역 또는 3구역 히터 사용).
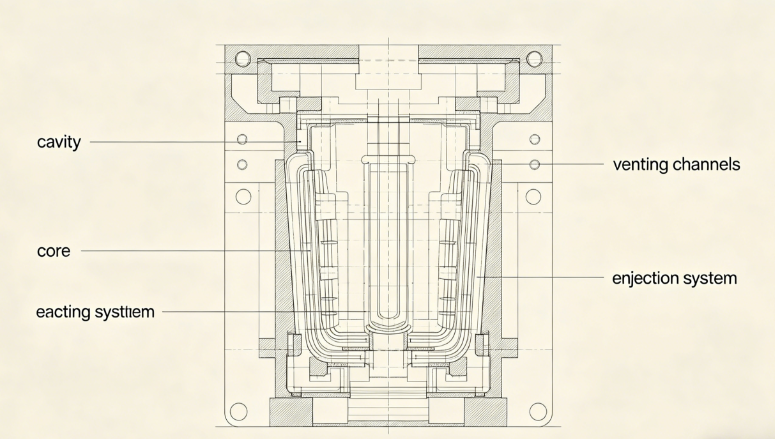
얇은 벽 부품은 일관된 벽 두께를 달성하기 위해 매우 정밀한 캐비티 및 코어 치수가 필요합니다.
주요 고려사항:
a) 벽 두께 분포: ±0.02mm 이내로 균일한 벽 두께를 유지합니다. 두께 변화로 인해 차등 냉각 및 변형이 발생합니다. 강철을 절단하기 전에 금형 흐름 분석을 사용하여 설계를 최적화하십시오.
b) 배기: 얇은 벽 성형에서는 고속 사출(종종 200~500mm/s)을 사용합니다. 캐비티에 갇힌 공기는 즉시 빠져나가야 합니다. 권장 벤트 깊이: PP의 경우 0.02–0.03mm PS 또는 PET의 경우 0.01–0.02mm
통풍구는 분할선을 따라 그리고 이젝터 핀 주위에 채워질 마지막 지점에 배치되어야 합니다.c) 구배 각도: 벽이 얇은 부품의 경우 측면당 최소 구배가 1°가 권장됩니다(더 깊은 용기의 경우 1.5~2°). 통풍이 부족하면 긁힘, 진공 잠금 및 배출 문제가 발생합니다.
d) 표면 마감: 투명하거나 광택이 있는 부품의 캐비티 표면에는 SPI A-1(거울) 마감이 필요합니다. 불투명 유제품 용기의 경우 SPI B-1(600방)이면 충분합니다.
냉각은 얇은 벽 성형의 사이클 시간을 좌우하며 일반적으로 전체 사이클의 60~80%를 차지합니다. 효율적인 냉각은 높은 생산성의 핵심입니다.
디자인 원칙:
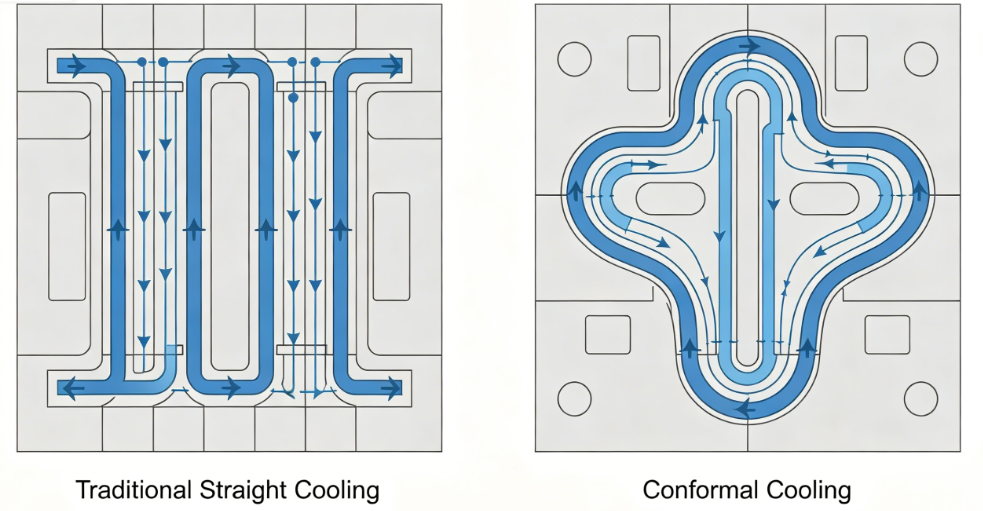
a) 등각 냉각: 기존의 직선 드릴 냉각 채널은 종종 캐비티 표면에서 너무 멀리 떨어져 있습니다. 부품의 윤곽을 따르는 등각 냉각 채널은 냉각 시간을 30~50%까지 줄일 수 있습니다. 이는 일반적으로 곡선형 채널이 있는 인서트의 3D 프린팅 또는 CNC 가공을 사용하여 생성됩니다.
b) 냉각 채널 매개변수:
c) 고효율 냉각: 공간이 제한된 코어에 버블러 또는 배플을 사용합니다. 키가 큰 코어의 경우 나선형 냉각 인서트 또는 히트 파이프를 설치하십시오.
d) 냉각 회로 분리: 캐비티 및 코어 플레이트의 독립 회로를 통해 다양한 유속과 온도를 허용하여 부품 방출을 최적화하고 변형을 최소화합니다.
벽이 얇은 부품은 강성이 낮고 취출 중에 쉽게 변형될 수 있습니다. 배출 시스템은 부드럽지만 안정적이어야 합니다.
디자인 권장사항:
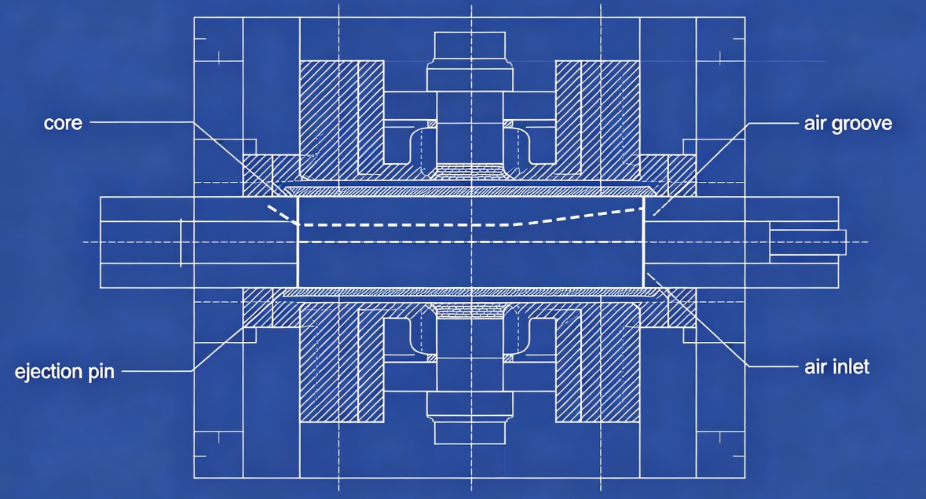
a) 공기 배출: 벽이 얇은 많은 용기(특히 컵)의 경우 공기 보조 배출이 이상적입니다. 압축 공기(2~4bar)가 미세 홈이나 다공성 인서트를 통해 코어와 부품 사이에 유입되어 부품이 코어에서 떠오릅니다.
b) 스트리퍼 플레이트: 언더컷이나 깊은 측벽이 있는 부품의 경우 기계식 스트리퍼 플레이트가 전체 부품 주변에 균일한 배출력을 제공합니다.
c) 이젝터 핀: 핀이 불가피할 경우 리브나 숨겨진 표면에 작은 직경의 핀(2~3mm)을 많이 사용합니다. 눈에 띄는 흔적을 남기는 큰 핀은 피하십시오.
d) 타이밍: 변형을 방지하기 위해 부품이 충분히 냉각된 후에만 배출 순서를 시작해야 합니다. 금형 개방 후 짧은 냉각 지연을 사용하십시오.
최고의 금형이라도 적절한 공정 설정 없이는 좋은 부품을 생산할 수 없습니다. 얇은 벽 성형의 주요 매개변수:
|
매개변수 |
일반적인 범위 |
메모 |
|
사출 속도 |
200~500mm/초 |
동결 전에 얇은 부분을 고속으로 충전 |
|
사출압력 |
1,200~2,000바 |
흐름 저항을 극복하는 데 필요함 |
|
용융 온도 |
190~240°C(PP), 230~280°C(PS) |
점도 최적화 |
|
금형 온도 |
10~25°C(콜드 러너) 또는 30~60°C(핫 러너) |
균형 잡힌 냉각 |
|
배압 |
5~15바 |
가소화 일관성을 위해 |
|
결함 |
곰팡이 관련 원인 |
해결책 |
|
짧은 샷 |
환기가 충분하지 않거나 게이트 크기가 작음 |
흐름 끝점에 통풍구를 추가합니다. 게이트 확대 |
|
뒤틀림 |
고르지 않은 냉각 또는 불균형한 충전 |
냉각 균일성을 향상시킵니다. 균형 주자 |
|
싱크마크 |
게이트 위치가 불량하거나 포장이 불충분함 |
게이트를 두꺼운 부분으로 재배치합니다. 포장 시간 추가 |
|
게이트 흔적이 너무 높음 |
게이트 디자인이 부적절함 |
밸브 게이트 또는 서브마린 게이트로 전환 |
|
코어에 달라붙음 |
불충분한 통풍 또는 공기 배출 실패 |
초안을 늘리십시오. 깨끗한 공기 홈 |
|
화상 자국 |
부적절한 환기 |
재료 한도 내에서 통풍구를 심화시키세요. |
기음Hallenge: 고객이 150ml 요구르트 컵용 48캐비티 금형을 요구했습니다(PP, 벽 두께 0.45mm, 4초 주기, 연간2천만 개의 부품을 요구합니다).
취한 조치:
결과:
얇은 벽 포장 금형 기술은 사출 금형 엔지니어링의 정점을 나타냅니다. 높은 캐비테이션, 1초 미만의 주기, 무결함 생산에 대한 요구로 인해 금형 설계의 모든 측면이 한계에 도달했습니다. 성공적인 얇은 벽 금형에는 다음이 필요합니다.
캐비티/코어 가공 정밀도(±0.01mm)
B핫 러너 흐름 채널의 균형
형상적응형 냉각의 효율성
배출 시스템의 신뢰성
재료 거동 및 프로세스 역학에 대한 이해
F또는 고급 설계 도구 및 정밀 제조에 기꺼이 투자하려는 금형 제작자에게 얇은 벽 패키징 부문은 기술적 과제와 비즈니스 성장 측면에서 엄청난 기회를 제공합니다.
핸드폰: +86-18957424655
이동하는: +86-18957424655
이메일: sale@taizhoumold.com
주소:중국 절강성 타이저우시 황옌구 베이청 공업구 상셴로 18호
저작권 © 2025 Taizhou Huangyan K-Show 플라스틱 금형 유한 회사 판권 소유.