소개
병뚜껑은 세계에서 가장 많은 양을 차지하는 플라스틱 제품 중 하나입니다. 단일 음료 또는 생수 브랜드는 매일 수백만 개의 캡슐을 소비할 수 있습니다. 이러한 요구를 충족하기 위해 금형 및 공정 기술은 금형당 48개, 64개 또는 심지어 96개의 캐비티를 갖춘 4초 미만의 주기로 캡을 생산하도록 발전했습니다. 이 분야에서는 압축 성형과 사출 성형이라는 두 가지 주요 기술이 경쟁하고 있습니다. 각각에는 고유한 장점이 있으며 이를 이해하는 것은 모든 금형 제조업체나 마개 산업에 종사하는 성형업체에게 매우 중요합니다.
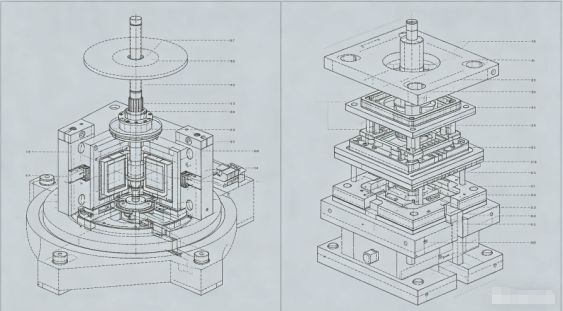
높은 캐비티 포장 금형 분야에서 수십 년의 경험을 보유한 금형 기술자로서 저는 두 가지 방법의 기술적 차이를 설명한 다음 고속, 높은 캐비티 캡 생산을 가능하게 하는 사출 성형 기술(핫 러너 밸브 게이트 제어, 고속 배출 및 냉각 최적화)에 중점을 두고 실제 48캐비티 캡 금형 사례 연구로 마무리하겠습니다.
1. 캡용 압축성형 vs. 사출성형
압축 성형 공정:
미리 무게를 잰 용융 플라스틱 패리슨(보통 PP 또는 HDPE)을 열린 금형 캐비티에 떨어뜨립니다. 주형이 닫히고 재료가 캡 모양으로 압축됩니다. 짧은 냉각 시간 후에 캡이 배출됩니다. 이 공정은 연속적이고 회전식입니다. 회전식 회전판에 있는 여러 개의 금형이 순차적으로 열리고 닫힙니다.
사출 성형 공정:
용융된 플라스틱은 고압으로 폐쇄된 금형 캐비티에 주입됩니다.핫 러너 시스템이군요. 포장 및 냉각 후 금형이 열리고 캡이 배출됩니다. 금형에는 32개, 48개, 64개 이상의 공동이 있을 수 있습니다.
|
특징 |
압축 성형 |
사출 성형 |
|
사이클 시간 |
2~4초(매우 빠름) |
4~8초(캐비테이션에 따라 다름) |
|
캐비테이션 |
무제한(로터리) |
기계 클램프 톤수 및 압반 크기에 따라 제한됨 |
|
캡 디자인 유연성 |
제한적(대칭형, 단순한 모양) |
높음(언더컷, 리빙 힌지, 라이너) |
|
무게 일관성 |
우수 (±0.3%) |
밸브 게이트 제어로 양호(±1%) |
|
초기 도구 투자 |
매우 높음(로터리 프레스) |
적당한 캐비테이션의 경우 더 낮음 |
|
물질적 낭비 |
최소(러너 없음) |
핫 러너를 사용하면 0이 될 수 있습니다. |
|
최고의 응용 프로그램 |
간단한 대용량 물/CSD 캡 |
안감이 있는 복잡한 캡, 변조 방지 밴드 |
평결:초고용량의 매우 간단한 캡(예: 28mm 워터 캡)의 경우 압축 성형이 지배적입니다. 그러나 정밀도, 조작 증거 링, 라이너 통합 또는 복잡한 형상이 필요한 대부분의 캡의 경우 캐비테이션이 높은 금형을 사용한 사출 성형이 선호되는 선택입니다.
2. 캡 몰드의 핫 러너 밸브 게이트 제어
캐비테이션이 높은 캡 사출 금형에서 핫 러너는 심장입니다. 기존의 개방형 게이트는 긁히거나 새는 게이트 흔적을 남깁니다. 밸브 게이트는 대부분의 음료수 캡에 필수적입니다.
밸브 게이트 작동 방식:
캐비티가 채워지고 보압된 후 공압 또는 유압으로 작동되는 핀이 앞으로 이동하여 게이트를 닫습니다. 이렇게 하면 용융물이 깨끗하게 절단되어 최소한의 증거 흔적만 남습니다.
캐비테이션이 높은 캡 금형의 주요 요구사항:
팁: 내부 라이너가 있는 캡(예: 주스 캡용 산소 차단 라이너)의 경우 흔적을 숨기기 위해 밸브 게이트가 캡 구멍(서브 게이트) 내부에 배치되는 경우가 많습니다.
3. 고속 배출: 기계식 대 공압식4초 주기 동안 방출은 매우 빠르고 절대적으로 안정적이어야 합니다. 캡 몰드에는 두 가지 주요 방법이 사용됩니다.
기계적 배출(스트리퍼 플레이트):
스프링 장착 스트리퍼 플레이트가 코어를 둘러싸고 있습니다. 금형이 열리면 스트리퍼 플레이트가 코어에 대해 앞으로 밀려 캡이 벗겨집니다. 이는 간단하고 강력하지만 리턴 스트로크로 인해 1초도 더 걸리지 않습니다.
공압 배출(공기 분사):
압축 공기(3~6bar)가 코어를 통과하여 캡을 날려버립니다. 이는 매우 빠르고 부드럽지만 완벽한 코어 밀봉이 필요하고 소음이 발생할 수 있습니다.
캐비테이션이 높은 캡 금형의 일반적인 관행:
짧은 스트리퍼 플레이트 움직임(2~3mm)을 결합하여 캡을 코어에서 들어 올린 다음 공기 분사로 밀어서 제거합니다. 스트리퍼 플레이트는 캡이 코어에서 고르게 부서지는 것을 보장하는 동시에 공기가 캡의 밀봉 표면에 닿지 않고 배출을 완료합니다.
배출 타이밍:고정된 절반과의 충돌을 방지하려면 금형이 완전히 열린 후에 배출 스트로크가 발생해야 합니다. 고급 금형은 정확한 타이밍을 위해 캠 작동식 또는 서보 구동식 스트리퍼 플레이트를 사용합니다.
4. 캡 금형의 냉각 최적화
냉각은 사이클 시간의 60~80%를 소비합니다. 캐비테이션이 높은 캡 금형에서는 효율적인 냉각이 5초 미만의 주기를 달성하는 데 핵심입니다.
코어 냉각:코어 핀은 일반적으로 가장 뜨거운 부분입니다. 코어의 기존 직선형 냉각 채널은 비효율적입니다.
더 나은 방법은 다음과 같습니다:버블러(회전식 튜브 인서트): 냉각수는 작은 튜브를 따라 코어 바닥으로 흐르고 고리를 통해 되돌아와 열을 추출합니다.
나선형 냉각 인서트:나선형 홈이 코어 인서트에 가공되어 최대 표면 접촉을 위한 나선형 흐름 경로가 생성됩니다.
등각 냉각(3D 프린팅된 인서트): 복잡한 코어의 경우 등각 채널이 있는 적층 가공 인서트를 사용하면 냉각 시간을 30~40%까지 줄일 수 있습니다.
캐비티 냉각:캐비티 절반에도 적극적인 냉각이 필요합니다. 캐비티 표면에 최대한 가까운(1.5~2.5mm 거리) 버블러 또는 직선 채널을 사용하십시오.
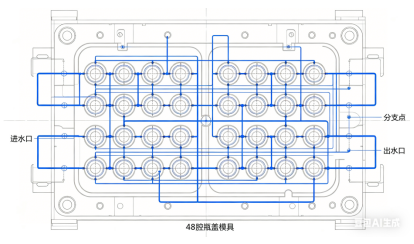
냉각수 흐름:모든 채널에서 난류(레이놀즈 수 > 5,000)를 확인합니다. 압력 강하를 계산합니다. 48캐비티 금형에는 높은 유속을 유지하기 위해 병렬로 여러 냉각 회로가 필요할 수 있습니다.
냉각 회로 분리:키가 큰 캡(예: 스포츠 캡)의 경우 코어의 상부 및 하부 부분에 대한 별도의 회로가 타원형을 제거할 수 있습니다.

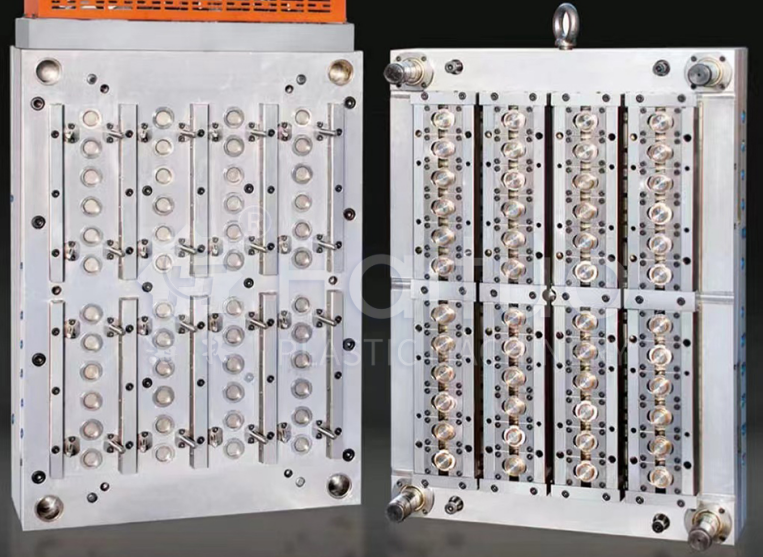
5. 사례 연구: 48 캐비티 탄산 청량 음료 캡 금형
도전:한 주요 음료 회사에는 28mm PCO 1881 CSD 캡(탄산 청량 음료)용 금형이 필요했습니다. 목표 주기: 4.2초. 연간 볼륨: 8천만 캡. 재질 : PP + 5% 정전기 방지제.
설계 접근 방식:
시험 후 결과:
교훈:코어의 나선형 냉각과 순차 밸브 게이팅의 조합이 핵심이었습니다. 고객은 나중에 동일한 두 번째 금형을 주문했고 두 기계 모두 분당 총 2,500개의 캡을 생산하는 두 대의 기계에서 나란히 실행되었습니다.
고속으로 작동하는 캐비테이션이 높은 금형에는 엄격한 유지 관리가 필요합니다.
결론
높은 캐비티, 고속 캡 금형은 사출 성형의 한계를 뛰어 넘는 놀라운 엔지니어링 기술입니다. 압축을 선택할지 주입을 선택할지는 볼륨, 한도 복잡성 및 투자 용량에 따라 다릅니다. 사출 성형 캡의 성공은 세 가지 기둥에 있습니다.
48캐비티 CSD 캡 몰드 케이스는 적절한 설계와 정밀한 제조를 통해 사출 성형이 훨씬 뛰어난 설계 유연성을 제공하면서 속도 측면에서 압축 성형에 필적할 수 있음을 보여줍니다.
금형 제조업체로서 이러한 기술을 익히면 업계에서 가장 까다롭지만 보람 있는 부문 중 하나인 대량 마감 시장에 진출할 수 있는 문이 열릴 것입니다.
핸드폰: +86-18957424655
이동하는: +86-18957424655
이메일: sale@taizhoumold.com
주소:중국 절강성 타이저우시 황옌구 베이청 공업구 상셴로 18호
저작권 © 2025 Taizhou Huangyan K-Show 플라스틱 금형 유한 회사 판권 소유.